轮毂翻新工艺流程及表面处理技术质量管控
轮毂翻新:不止是“重新喷漆”那么简单
很多车主以为轮毂翻新就是把表面刮伤磨平再喷层漆,这是对这门手艺最大的误解。作为在汽车后市场摸爬滚打十余年的技术团队,浙江频耀汽车服务有限公司每天要处理大量因剐蹭、腐蚀或老化而“破相”的轮毂。真正的轮毂翻新,涉及金属结构评估、涂层体系重建和精密表面处理,任何一个环节偷工减料,都会直接影响行车安全与使用寿命。
翻新前的“诊断”比施工更关键
我们接手的轮毂,超过三成存在肉眼不易察觉的隐性损伤。比如铝合金轮毂内缘的细微裂纹,或是因长期受盐雾侵蚀导致的金属疲劳。因此,标准流程的第一步永远是清洁与探伤——先用高压水枪配合中性脱脂剂去除油污,再通过渗透探伤剂检测表面微裂纹。若发现深度超过0.5mm的损伤,我们会直接建议更换而非翻新,这是对客户负责的底线。
至于常见的轮毂刮擦、氧化起泡,则完全可以通过专业工艺恢复如初。这里要特别提醒:轮毂翻新绝不是简单补漆,它涉及底层铝合金的钝化处理、中间腻子的厚度控制,以及面漆的固化曲线。我们车间配备的红外线烤灯,能将温度误差控制在±3℃以内,确保涂层附着力达到原厂标准的90%以上。
表面处理技术的三个核心控制点
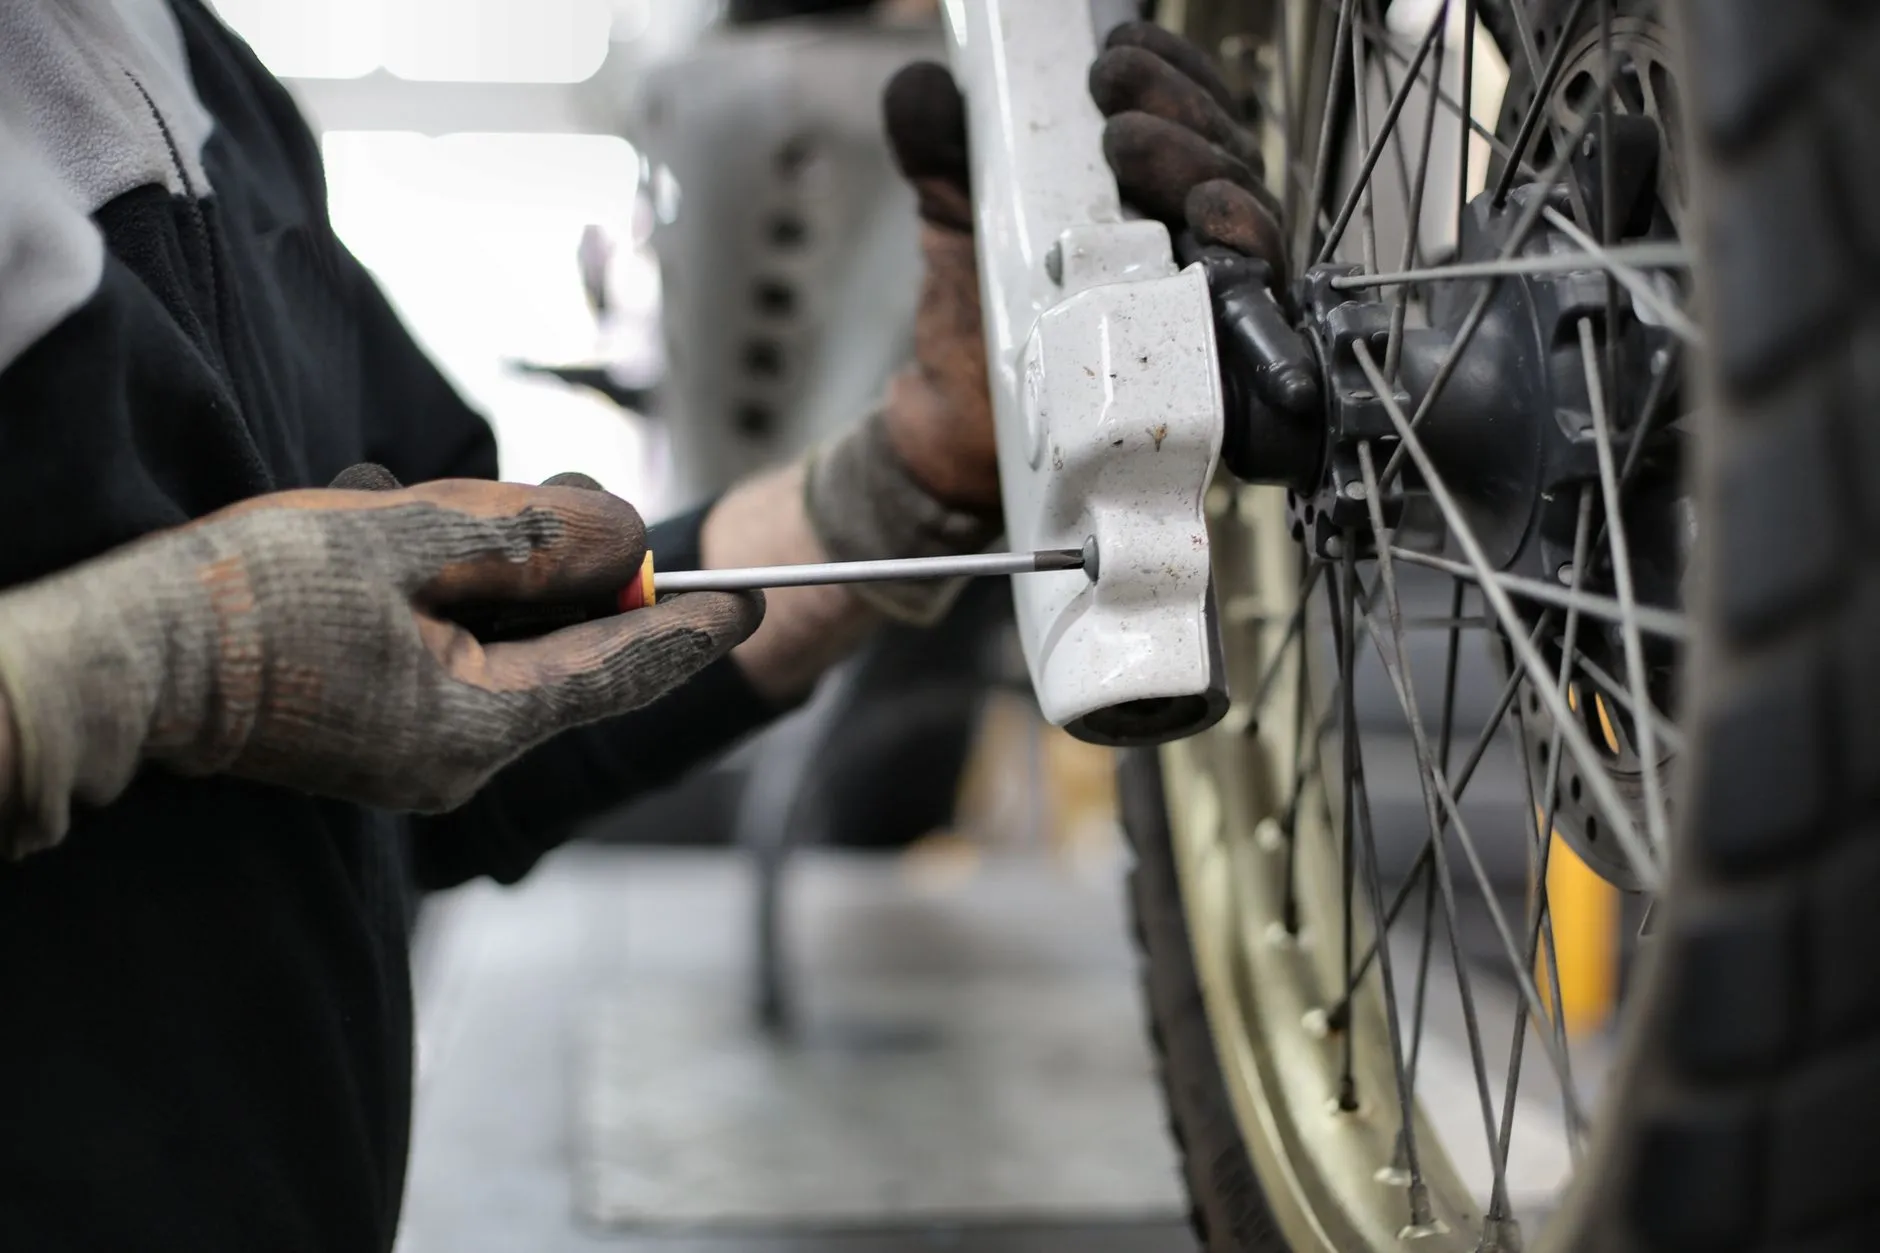
翻新质量的优劣,往往藏在细节里。以我们执行的标准化工艺为例,第一道关卡是喷砂或化学脱漆——必须彻底去除旧涂层,但又要避免过度打磨损伤轮毂本体。针对不同材质(铸造铝、锻造铝、钢制轮毂),我们会调整磨料粒径和喷射压力,比如铸造铝通常使用120目棕刚玉,压力控制在0.4-0.6MPa。
第二道关卡是喷涂环境的洁净度管控。轮毂喷涂最怕尘点,我们采用无尘车间配合正压送风系统,空气洁净度达到十万级标准。底漆、色漆、清漆三道涂层之间,必须严格执行闪干时间——普通色漆闪干8-10分钟,金属漆则需要12-15分钟,否则易产生溶剂残留气泡。
- 检测环节:每一只翻新轮毂都要通过百格附着力测试(3M胶带垂直拉扯)
- 硬度验证:使用铅笔硬度计检测,要求达到2H以上
- 色差比对:在D65标准光源下,与原始色板进行ΔE色差值比对(≤1.5)
这些参数不是纸上谈兵,而是从数百次返工案例中总结出来的经验值。曾经有客户送来一套保时捷原厂轮毂,要求做哑光黑翻新,我们为了匹配原厂的细微金属闪粉效果,重新调制了三次配方才达到完美交车标准。
从轮毂延伸:汽车美容的整体思维
实际上,专业的凹陷修复和玻璃修复技术,与轮毂翻新有着异曲同工之妙。比如我们团队在凹陷修复中使用的磁力感应拉拔器,其力度控制逻辑与轮毂矫正时的热胀冷缩原理完全相通;而玻璃修复中注入树脂的真空脱泡工艺,也被借鉴到轮毂气孔填补工序中。这说明汽车美容不是割裂的单项服务,而是一套系统工程。
给车主的实践建议很直接:轮毂翻新后48小时内,避免急刹车和高压水枪直冲,让涂层完成最终交联反应。日常清洁时,使用pH值中性的轮毂专用清洁剂,切勿用强碱性轮毂刷——我们做过测试,市面上常见的“轮毂黑垢清除剂”pH值高达13,会加速清漆层降解。
质量管控:把误差锁在“厘米”之外
公司内部推行三级质检制:施工技师自检、班组长复检、出厂前终检。终检环节包含动平衡测试——翻新后轮毂的动平衡值必须控制在5g以内,这比多数原厂出厂标准还要严格。另外,每一套翻新轮毂都会录入生产批次号,一旦出现异常,可在24小时内追溯至具体操作员与设备参数。
回看这些年经手的案例,轮毂翻新的价值早已超越“省钱”本身。它是对原厂部件的尊重,也是减少资源浪费的环保选择。随着新能源汽车普及,低风阻造型轮毂越来越多,其对表面精度的要求也更高。我们正尝试引入激光三维扫描辅助定位,让翻新精度从毫米级迈向微米级。这条路没有终点,但每一步都走得踏实。